segunda-feira, setembro 21, 2026
Início Site Página 34

Projetos Brasileiros que Usam Galvanização a Fogo São Premiados em São Paulo

Organizado pelo ICZ e patrocinado pela Nexa, Prêmio Brasil Galvanizado reuniu todos os elos da cadeia; vencedores competirão na Itália

Projetos de todo o Brasil comprometidos com sustentabilidade, durabilidade e inovação foram premiados nesta semana na quarta edição do Prêmio Brasil Galvanizado.

Idealizado pelo ICZ (Instituto de Metais Não Ferrosos), o evento ocorreu na última terça-feira (10) em São Paulo e reconheceu o uso exemplar de aço galvanizado por arquitetos, engenheiros, construtoras, empresas de estruturas metálicas entre outros.

Ao todo, 39 obras concluídas de junho de 2017 a agosto deste ano foram inscritas em três categorias: Construção e Arquitetura, Industrial e Novas Aplicações. Há, ainda, a categoria Obra Emblemática, cujo ganhador é escolhido entre todas as obras inscritas. Os vencedores participarão do prêmio Global Galvanizing Awards 2021, que será realizado na Itália.

“É uma grande honra para nós organizar e promover o Prêmio Brasil Galvanizado. A cada ano este evento vem se consolidando fortemente com a participação de todos os elos da cadeia de galvanização reunidos em um só local. O objetivo da premiação é reconhecer os profissionais que utilizam a galvanização por imersão a quente em suas obras, garantindo um futuro sustentável para o nosso país”, afirma Daniele Albagli, presidente do ICZ e gerente-geral de marketing e desenvolvimento de mercado global da Nexa Resources.

“Em 2019, o número de projetos inscritos superou o das edições passadas, o que indica um maior conhecimento das vantagens da utilização desta tecnologia na proteção do aço contra a corrosão. O ICZ e a Nexa acreditam e investem no desenvolvimento deste mercado”, diz Daniele.

Vencedores

O  grande prêmio da noite, de Obra Emblemática, foi entregue ao restaurante Mangai, localizado em Natal (RN) e galvanizado pela Galvanisa. A obra foi escolhida por um jurado internacional, o diretor da EGGA (European General Galvanizers Association), Murray Cook. Também foi finalista o projeto da Vila Terraço, da Brafer Construções Metálicas.

O restaurante Mangai foi também agraciado na categoria Construção e Arquitetura, que na votação final concorreu com o Clube Tamboré Jaguariúna, da Ztec Galvanização, e do Edifício Corporate Eugenio Casillo, da Galvanização Betel.

Na categoria Industrial, o vencedor foi o Galpão de Compostagem CSJ da BBosch, que integrava o grupo de finalistas com a Fazenda Progresso e a Unoeste, ambos da Ztec Galvanização.

Na categoria mais inusitada da noite, de Novas Aplicações, ganhou a galvanização de toboáguas AquaDream, da BBosch. Também estavam na disputa os projetos do Trem do Romeiro (Galvanização Beretta) e do veículo lançador de esterco LEC (BBosch).

Galvanização

A galvanização consiste no processo de imergir aço em um banho de zinco fundido. Com essa nova camada, o metal fica protegido contra a corrosão, ganhando resistência e durabilidade. Além de estender a vida útil do aço ou ferro fundido, a técnica permite economia ao minimizar gastos com manutenção.

O Prêmio Brasil Galvanizado reconhece o uso transformador do aço galvanizado desde 2012, quando ocorreu a primeira edição. O evento também ocorreu em 2014, 2017 e, agora, 2019.

A premiação tem como patrocinadora a Nexa Resources e como apoiadores a IZA (International Zinc Association), ABCEM (Associação Brasileira da Construção Metálica), a ABTS (Associação Brasileira de Tratamentos de Superfície), o Instituto Aço Brasil, o CBCA (Centro Brasileiro da Construção em Aço), a EGGA (European General Galvanizers Association), W. Pilling e K.D.Feddersen.

Acesse: www.icz.org.br

Nova Linha de Bombas Lubrificadas a Óleo é Destaque da Edwards Vaccum

Lançamento apresenta alta capacidade de bombeamento em baixas pressões com um sistema eficaz de retorno de óleo

São Paulo, 15 de agosto de 2019 – Seguindo a sua tendência de 2019, a Edwards Vacuum, desenvolvedora e fabricante líder de produtos de vácuo e soluções de abatimento de gases, anuncia o terceiro lançamento em menos de três meses. Dessa vez, a empresa investiu em bombas lubrificadas a óleo, com sua nova linha nES.

“A série Edwards nES se destaca pelo desempenho consistente de bombeamento com excelente estabilidade a vácuo”, explica Will Robson, gerente de linha de negócios da Edwards Vacuum. “Além disso, a nova linha também apresenta ótimos resultados em situações de bombeamento em baixas pressões e possui excelente capacidade de bombeamento de vapores”.

Com design compacto, a novidade possui motores refrigerados, retenção de óleo otimizada, baixas temperaturas na bomba e manutenção mínima – o que proporciona um melhor aproveitamento de vida útil. “A nES também apresenta sistema de retorno de óleo eficaz e filtro de névoa integrado afim de aumentar a vida útil do óleo”, completa o gerente. “Além disso, baixos níveis de ruído e vibração minimizam seu impacto ambiental”.

No mês passado, a Edwards já havia anunciado o lançamento de sua nova linha de bombas secas, a nXLi, que além de um layout pequeno, possui alta capacidade de bombeamento e isenção de óleo. Em junho, a empresa anunciou o lançamento de sua nova linha de bombas de parafuso seco, a EDS, que possui refrigeração a partir de água ou ar e apresenta grande capacidade de manuseio de contaminantes, mesmo nas mais adversas condições industriais e químicas.

Saint-Gobain Abrasivos tem Novo Diretor de Vendas

Fernando Cezar Santos Fraga é o novo Diretor de Vendas Brasil (Doméstico e Exportação) da Saint-Gobain Abrasivos empresa do grupo Saint-Gobain. O executivo, que é formado em Administração de Empresas, está no grupo há 30 anos, período em que teve oportunidade de atuar durante dez anos fora do Brasil, na Argentina e Peru.

Com larga experiência em desenvolvimento de relações com clientes, tanto em canais de distribuição como em distribuidores industriais, revendedores, atacadistas e indústrias diretas, sempre visando melhores resultados, Fraga está pronto para esta nova etapa da carreira.

“Trabalhar na Saint-Gobain Abrasivos é uma oportunidade contínua de crescimento e aprendizado em função principalmente do dinamismo dos mercados em que a companhia está presente, e da extensa linha de produtos com aplicação nos mais diversificados segmentos no qual estamos organizados: AAM (reparação automotiva), MRO (manutenção, reparo e operação), B&C (construção) e Indústria (indústria direta e distribuição Industrial) ”, avalia o novo diretor de Vendas.

“Este desafio está sendo mais uma oportunidade para contribuir diretamente com o trabalho, tendo como foco clientes e equipe, de maneira a motivar a transformação e crescimento de todos os mercados, produtos e serviços em que a Saint-Gobain Abrasivos atua”, conclui Fraga.

Acesse: www.saint-gobain-abrasives.com

Como Projetar Soldas em Aço

Prof. Luiz Gimenes
Professor da FATECSP
Departamento de Soldagem
Gerente do Site INFOSOLDA


Prof. Edson Urtado
Professor do Curso de Pós-Graduação Engenharia de Soldagem SENAISP – OSASCO

Este artigo é voltado para profissionais que utilizam a soldagem para construção de máquinas e equipamentos, prensas, máquinas agrícolas, equipamentos de movimentação de carga, máquinas para indústria de papel, usinagem, estruturas em aço, cilindros hidráulicos, equipamentos rotativos, bombas, compressores etc.

O desenvolvimento do projeto como qualquer atividade de engenharia deve ser feita sempre através da utilização de Norma ou Código de construção, ou seja, deve ser baseado em sólidos conceitos de engenharia onde o profissional poderá utilizar os cálculos estruturais de uma maneira confiável e permanente.

Um dos ganhos imediato ao adotar um código de construção é a redução de custos, deixando o projeto mais enxuto sem comprometer seu desempenho estrutural.

Vamos dar um exemplo prático de como são utilizadas as Normas ou códigos de construção AISC, AWS e NBR.

Você pode utilizar imediatamente no cotidiano da sua empresa, através de tabelas para consulta rápida e/ou equações simples, o leitor terá ferramentas práticas para resultados imediatos.

Para dominar os cálculos de solda pode-se começar por calcular uma solda em ângulo.

Na construção de equipamentos industriais, navios, edifícios, estruturas metálicas em geral, existe uma grande quantidade de solda em ângulo, ou também conhecidas como solda de filete.

Esse tipo de junta é muito utilizada devido ser mais econômicaa que as soldas de topo, as juntas soldadas em filete são simples de serem prepararas, do ponto de vista da montagem e ajuste.

A resistência de uma solda de filete é baseada, no projeto, e é dado pelo produto da área efetiva da garganta teórica conhecida pela dimensão da garganta de projeto E multiplicado pelo comprimento L. Ilustram como se deve dimensionar o comprimento de solda efetivo.

A resistência de solda em Ângulo (filete) é calculada pelo comprimento das pernas do maior triângulo retângulo que pode ser inscrito dentro da seção transversal da solda de filete, veja as Figura 1 e 2.

Figura 1 Medidas da solda em Angulo (filete) Côncava
Figura 2 – Medidas da solda em Angulo (filete) Convexa

As pernas da solda de filete devem ser o suficiente para suportar a carga aplicada, mas esta medida não deve ser especificada com excesso para se minimizar a distorção e aumentar os custos de soldagem. A AWS D 1.1 o Código de Soldagem Estrutural – Aço especifica o tamanho mínimo de solda de filete para cada espessura de metal base: por ex. na tabela 1 o tamanho da perna de 6 mm é indicado para espessuras acima de 12,7 até 19,0 mm. A AWS D1.1 também especifica a convexidade máxima, porque a convexidade excessiva pode causar concentração de tensão na margem da solda, o que pode resultar em falha prematura da junta.

Conforme a norma AISC 360-16

Para garantir que as soldas tenham as dimensões projetadas é muito importante que o controle de qualidade de soldas de filete, a perna ou garganta, a convexidade ou concavidade sejam inspecionadas usando vários tipos de calibres de solda. A Figura 3 mostra um exemplo desses instrumentos.

Figura .3 Calibres de medição

O códigos também permitem que você faça seus próprios Cálculos da resistência da solda, há duas configurações as juntas de penetração parcial PJP (partial joint penetration) e as juntas de penetração total CJP (complete joint penetration).

Para o cálculo de juntas de topo com penetração parcial o código AWS indica a a profundidade mínima do chanfro que deverá ser unido a tabela 2 indicam as dimensões.

Conforme a norma AISC 360-16

Para o cálculo de juntas CJP sendo as ligações sujeitas a tensões de tração ou compressão normal à área efetiva: resistência da metal base (AISC, ABNT) temos a fórmula:

Rd = 0,9 x A x σy

Onde:

                        l Rd: resistência de cálculo.

                        l Aw : área da solda (A = L x tw)

                        l tw: espessura da chapa ou profundidade de penetração.

                        l L: comprimento da solda.

                        l σy: tensão de escoamento do metal base.

Para as ligações sujeitas a tensões de cisalhamento e tensões atuando em direções perpendiculares ao eixo de solda (AISC, ABNT) temos as fórmulas indicadas para o metal base e metal de adição:

b1) Metal base: Rd = 0,9 x Amb x 0,6 x σy

b2) Metal de solda: Rd = 0,75 x Aw x 0,6 x σw

Onde:

A: área da solda  Aw= L x tw.

σw: tensão de ruptura do metal de solda (eletrodo, arame).

Se você tiver juntas PJP ou Juntas Combinadas (PJP + Filete) e quando as ligações forem sujeitas a tensões de tração, compressão ou cisalhamento, atuando paralelas ou perpendiculares ao eixo de solda (AISC, ABNT):

c1) Metal base: Rd = 0,9 x AMB x 0,6 x σy

c2) Metal de solda: Rd = 0,75 x Aw x 0,6 x σw

Onde:

AMB: área da solda (AMB = L x w) (w: perna da solda).

AW: área da solda (AW = L x tw) (tw garganta da solda = w X 0,707).

Para uma aplicação prática, elegemos uma situação simples de um olhal de içamento com carga axial perpewndicular de 3 ton. de carga, a figura 4 mostra as dimensões do olhal.

Figura 4 – detalhe do olhal

Cálculo da seção resistente do metal base:

A_mb=93-60-26/2=20

=20∙12,7=254mm²

tω=94∙63,35∙0,707=422mm²

tω=2 soldas=422=844mm²

Propomos duas situações de utilização de metais base um aço não qualificado como aço estrutural SAE 1020 e outro aço qualificado com aço estrutural ASTM A 36, veja que para resistir a ação da carga necessita-se de no mínimo 30 KN e o aço não especificado não atende a solicitação, em seguida verifica-se a utilização de um eletrodo  revestido E 7018 e o qual supera em mais de 3x a resistência mínima exigida em um lado se fosse os dois lados com 2 soldas seriam  aproximadamente 180KN.

〖Rd〗_1020=0,9∙254∙0,6∙205=28KN

〖Rd〗_A36=0,9∙254∙0,6∙220=30KN

〖Rω〗_E7018=0,75∙422∙0,6∙485=92KN

Pensando em uma redução de custos optamos por escolher a perna mínima de solda conforme  AISC  tω=5,0mm(esp½”)  e colocamos soldas intermitente com 30 mm que é o comprimento mínimo exigido além de começar e terminar nas extremidades como boa prática de engenharia para não temos inicio prematura de trincas. Dessa forma ainda temos três vezes a exigência mínima de resistência. Conforme solução mostrado na figura abaixo:

Figura 5 detalhe da solda no olhal

Rd=0,75(30∙4∙5∙0,707)0,6∙485=92KN

Referencias

Manual do Soldador, Gimenes&Urtado 196 pgs Infosolda set/2019 Osasco/SP

Apostila de Engenharia e Projetos de Construções Soldadas Gimenes&Urtado 54 pgs Infosolda fev/2019 Osasco/SP

Manual Técnico Manutenção Industrial Tabelas e Informações pg 142 Jul/2011 Paulínia/SP

ABNT NBR 8800 Projeto de estruturas de aço e de estruturas mistas de aço e concreto de edifícios Associação Brasileira de Normas Técnicas Rio de janeiro/RJ 2008

AISC 360 -16 Specification for Structural Steel Buidings American Institute of steel construction – jul/2106 Chicago/USA

AWS D1.1-2015 Structural Welding Code Steel. American Welding Society. Miami/USA

AWS D14.3-2010 Specification for Welding Earthmoving, Construction, Agricultural, Equipment. American welding Society. Miami/USA

Tecnologia com Mercado Garantido

As vendas da Trumpf Brasil cresceram 68% no último ano fiscal e dados preliminares apontam uma alta de 51% na entrada de pedidos

 Por Ricardo Torrico

João Carlos Visetti, diretor-presidente da Trumpf Brasil

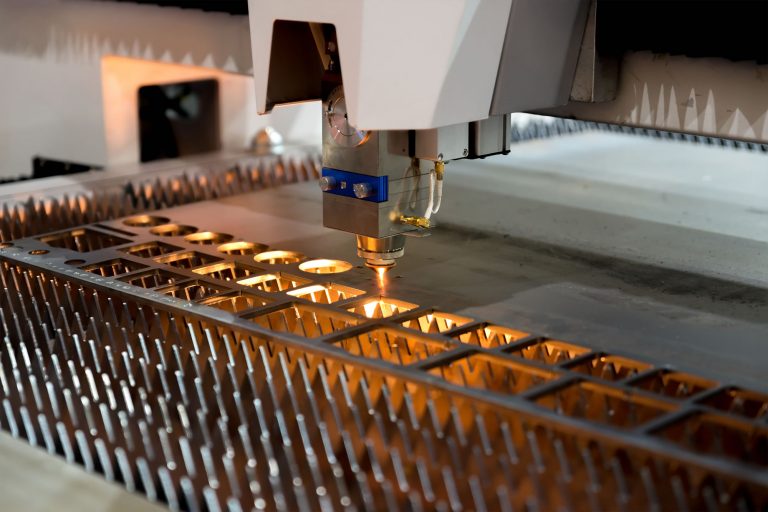
A Trumpf Brasil registrou um aumento de vendas em torno de 68% ao fim do ano fiscal 2018/2019, encerrado em 30 de junho. Os dados apontam vendas totais de R$ 177 milhões, contra R$ 105 milhões no período anterior. A entrada de pedidos atingiu R$ 172 milhões, tendo crescido 51% sobre os R$ 114 milhões registrados no ano fiscal  2017/2018. O resultado confirma a liderança da Trumpf como fornecedora de soluções em máquinas e tecnologia laser para o corte, dobra, puncionamento e marcação de chapas metálicas no Brasil.

A divisão de máquinas-ferramenta teve alta de 190%, o melhor resultado dos últimos anos.“Embora a economia não tenha crescido como era esperado no primeiro semestre, os empresários querem investir”, afirma João C. Visetti, diretor-presidente da Trumpf Brasil. “Eles estão preocupados com o custo operacional e com a produtividade, e a Trumpf está hoje melhor preparada do que a concorrência para oferecer isso, seja na linha de máquinas laser de alta performance, seja auxiliando os empresários que querem começar a trabalhar no segmento ou precisam de uma segunda máquina para melhorar sua produção.”

A divisão de Services da Trumpf também teve um crescimento significativo: 45%. “Muitas máquinas que estavam desativadas voltaram a operar. Isso demanda a reposição de peças e consumíveis, gera novos contrados de manutenção etc.”, explica Visetti. Para o diretor-presidente da Trumpf Brasil, o sucesso obtido entre julho de 2018 a junho de 2019 “coroa o trabalho de uma equipe diferenciada de representantes comerciais e vendedores, engenheiros de aplicação e técnicos de serviço, única no Brasil”.

Ano fiscal aquecido

O novo ano fiscal começou movimentado para a Trumpf Brasil, com grandes projetos em estudo. Segundo Visetti, os desafios continuam presentes, mas a expectativa é melhor do que no início do ano. “A aprovação das reformas previdenciária e tributária deve melhorar o ambiente de negócios, estimulando mais empresários e empresas a investir no Brasil”, afirma. Para ele, o acordo Mercosul-União Europeia ainda deve demorar para dar frutos, devido às muitas negociações e ajustes que ainda precisam ser feitos entre os países. O Brasil, porém, não pode esperar. “As indústrias brasileiras dispostas a ser competitivas, como o setor metalmecânico e a indústria de transformação, precisam ter acesso à tecnologia de ponta para entrar na indústria 4.0, competindo em igualdade com o resto do mundo. É onde os nossos produtos e soluções têm larga vantagem, dada a liderança mundial da Trumpf nesse segmento”.

Reformas indispensáveis

“A reforma da Previdência  tem o objetivo de  colocar as contas de médio e longo prazo do governo sob controle, e assim recobrar a confiança dos investidores. É um sinal de que há uma conscientização quanto à necessidade de controlar as despesas, para que possa haver mais dinheiro disponível para investimento. A reforma tributária vem para simplificar o pagamento de impostos e diminuir parte do chamado Custo Brasil”, detalha o diretor-presidente da Trumpf Brasil. “Existem várias comparações possíveis, mas, só para dar um exemplo, enquanto nos Estados Unidos o departamento tributário de uma empresa tem 8 pessoas, aqui, no Brasil, uma empresa de porte semelhante e atuando no mesmo setor, tem 200. Quando a gente fala de produtividade, isto já prejudica bastante.”

Além dessas reformas, Visetti também considera importantes as reformas política e administrativa para completar a modernização do Estado brasileiro, tornando-o mais ágil, transparente e produtivo. “Também nessa questão eu sou otimista, porque existe uma geração de políticos jovens, eleitos pela primeira vez, que estão demonstrando muito dinamismo e objetividade no exercício do cargo. Participei recentemente de um fórum, onde tive a oportunidade de ouvir alguns desses jovens deputados e vereadores, e fiquei bem impressionado. Quem sabe, em breve teremos um projeto de desenvolvimento sustentável de longo prazo para o nosso país, que transcenda partidos e governantes”, completa João Carlos Visetti.

Acesse: www.trumpf.com


Aço Fornecido com Responsabilidade

Investindo em alta tecnologia e em capacitação profissional, a Amazon Aço tem consolidado sua condição de grande fornecedor do segmento de ferro e aço da Região Norte.

Por Ricardo Torrico

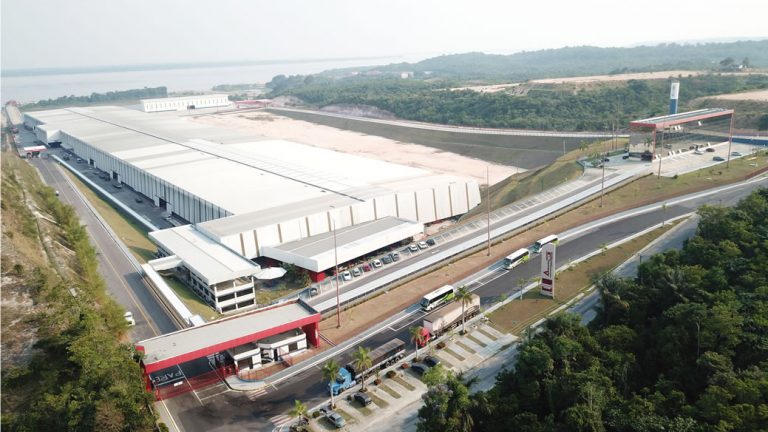
Fundada em março de 2003, em Manaus, a Amazon Aço começou sua trajetória como uma empresa distribuidora de ferro e aço. Em 2008, inaugurou sua primeira unidade industrial, situada na área central do Pólo Industrial de Manaus, com cerca de 21 mil metros quadrados, sendo a única da Região Norte dedicada à produção de tubos de aço, perfis, chapas, telhas onduladas, trapezoidais, slitters e conformados de aços planos em geral.

Em seus 16 anos de existência, a Amazon Aço tem investido em equipamentos com alta tecnologia e na capacitação dos seus colaboradores para processar matérias primas diferenciadas, buscando dessa forma manter um alto grau de excelência nos seus produtos e no atendimento prestado aos seus clientes. “Dada a grande demanda do mercado pelos nossos produtos, no ano de 2013 sentimos a necessidade de mudar nossa unidade industrial para uma estrutura mais ampla e moderna, ocupando uma área construída de 80 mil metros quadrados, no mesmo Pólo Industrial e estrategicamente localizada próximo ao encontro das águas dos rios Negro e Solimões”, explica o diretor presidente da Amazon Aço, Valdenir Magalhães.

Segundo Magalhães, a Amazon Aço atua no mercado pautada por valores éticos de credibilidade, transparência, comprometimento, valorização e responsabilidade social e ambiental, seguindo as diretrizes do Sistema de Gestão Integrada (SGI). Dessa maneira, tem assegurado: 1) a conformidade no atendimento dos requisitos dos clientes, das partes interessadas e dos requisitos estatutários e regulamentares aplicáveis; 2) o desempenho ambiental e o compromisso com a prevenção da poluição; 3) o atendimento da conformidade legal aplicável ao meio ambiente; 4) a disponibilidade de recursos para atender o conhecimento organizacional de seus processos e 5) a elevada competência de seus colaboradores.
Novos produtos

Disposta a enfrentar a crise com mais trabalho, em 2018, a Amazon Aço expandiu sua linhas de produtos com aços longos, passando a produzir telas painel, telas coluna, treliça e CA-60, devidamente certificados e com qualidade garantida. Para manter seu bom desempenho financeiro, conta com uma equipe comercial interna e representantes espalhados por todo o Brasil, capacitados a atender os mais diversos tipos de clientes, buscando oferecer-lhes um atendimento mais exclusivo e individualizado. “Nossos processos são pensados para contemplar não só as necessidades de nossos clientes, mas para nos tornarmos uma referência no segmento do aço com muito dinamismo, qualidade e inovação”, completa Valdenir Magalhães.

Acesse: www.amazonaco.com.br


Visão Geral do Acordo entre o Mercosul e a União Europeia

Por Jefferson Marcondes

Após um período de 20 anos de negociação, MERCOSUL e União Europeia finalmente entraram em um consenso sobre o livre-comércio. O acordo firmado traz mudanças significativas e impactantes para diversos países e centenas de milhões de pessoas. Dentro desse acordo algumas questões merecem destaque, a facilitação do comércio que vai de zerar as tarifas de importação e exportação ao estabelecimento de controles de origem para um amplo grupo de produtos, processos industriais, normas de conduta sustentável pautada pelo acordo de Paris, bem como o combate a fraudes e crime organizado. Entretanto, o acordo ainda não está ativo, pois é necessária a aprovação tanto do Parlamento Europeu quanto dos países da América do Sul que compõe o MERCOSUL.

O acordo sendo aprovado como esperado, pelo lado dos consumidos estes terão acesso, a produtos e serviços com preços atrativos em função da competição e livre comércio entre empresas, em linhas gerais antes do acordo apenas 24% das exportações brasileiras entravam na UE livres de tarifas, após o acordo e obedecido o prazo para a liberação das tarifas 95% das linhas tarifarias do MERCOSUL entraram livres na União Europeia, por sua vez o MERCOSUL liberalizará 91 % das importações originarias da UE.

Já pelo lado das empresas, haverá mudanças desde os controles de origem de produtos, processos produtivos, normatização de nomes de produtos, bem como a garantia jurídica do livre comércio “para evitar práticas antidumpings”. O desafio para o MERCOSUL será competir abertamente com uma indústria mais avançada e com menos burocracia, que inicialmente poderá ter efeitos de contração na indústria local, nisto se faz necessário que os países do MERCOSUL, consigam dinamizar suas indústrias via desburocratização, bem como investimentos em P&D (pesquisa e desenvolvimento) principalmente em educação.

Quanto aos produtos agrícolas, atualmente a União Europeia é o maior importador agrícola mundial. Em 2018, importou aproximadamente US$ 182 bilhões. Enquanto isso, o Brasil é o segundo maior exportador para o mercado europeu. Só no ano passado foram exportados em torno de US$ 14 bilhões em produtos agrícolas com destaque para insumos para ração animal, café, grãos e proteína animal.

Com o acordo, vários produtos agrícolas produzidos no Brasil irão ter suas tarifas eliminadas, como o café torrado, que a tarifa terá sua redução em até quatro anos, fumo manufaturado, em até 7 anos, frutas, de 4 a 7 anos, e peixes e óleos vegetais, com redução imediata. Quanto a proteína animal, açúcar, etanol terão suas condições de acesso melhoradas, bem como as quantidades aumentadas.

Analisando a agricultura, a UE liberalizará 82% do volume de comércio e 77% das linhas tarifárias no setor agrícola e dará acesso preferencial ao MERCOSUL. Em contraponto à flexibilização do comércio de alimentos e insumos agrícolas, foi acordado que haverá maior transparência quanto às medidas sanitárias e fitossanitárias, a fim de melhorar a comunicação e controle de trânsito de alimentos.

Jefferson Marcondes é economista e membro do Comitê Macroeconômico do ISAE Escola de Negócios

Recentemente, o governo brasileiro assumirá a presidência do MERCOSUL. Um dos grandes objetivos será dar destaque as discussões que irão colocar um fim aos impedimentos da tratativa com a União Europeia dentro do bloco do MERCOSUL. Conforme orientações do ministro da Economia, Paulo Guedes, a equipe no comandada pelo secretário especial de Comércio Exterior, Marcos Troyjo, terá o objetivo de cumprir 3 metas relacionadas ao bloco da América do Sul: Remover limitações internas sobre o comércio de automóveis, açúcar e etanol; reduzir ao meio à tarifa externa comum praticada pelo bloco (14%); e negociar a redução da lista de exceções à tarifa externa comum (Letec).

Para o Brasil, em relação aos resultados econômicos, o futuro ainda é incerto, mas as perspectivas são positivas em relação ao acordo, muito em função da vocação agrícola do país, com destaque para cooperativa de agronegócio. Mesmo sofrendo com os efeitos da última crise econômica, o país busca a estabilidade por meio das reformas, entre elas a da previdência e, futuramente, da reforma tributária, que vai impactar diretamente no preço dos produtos brasileiros. Na visão do MERCOSUL, o tratado simboliza o encerramento de uma política comercial isolacionista, dando oportunidade para o bloco regional que aparece mais presente na relevância política e relações internacionais.


Emprego de Técnicas Inovadoras para a Redução do Tempo de Execução de Fundações Metálicas Profundas – Parte 1/2

Willy Ank de Morais 1
Guilherme Geada Sampaio 2
Márcio de Morais Tavares3

1 Professor Mestre da Universidade de Ribeirão Preto – willyank@unisanta.br
2 Inspetor de Soldagem Nível 2 (ASME B31.1), Diretor Comercial, INSPEBRAS – guilherme@inspebras.com.br
3 Professor e Coordenador do curso Engenharia Civil Universidade de Ribeirão Preto – mtavares@unaerp.br

Resumo: Historicamente a execução de fundações profundas com perfis metálicos é prejudicada pela falta de sincronia entre as atividades de cravação dos perfis e execução de suas emendas. Tipicamente gasta-se até uma hora para fazer a união de perfis de aço estrutural ASTM A572 Gr.50, empregando-se talas e através do processo de soldagem por eletrodo revestido (Shielded Metal Arc Welding ou SMAW), em atendimento às normas aplicáveis: NBR 8800 e NBR 6122. Este tempo de união entre perfis é prejudicial à sincronia com a operação de cravação, que pode levar menos de um minuto, para um perfil metálico típico com 12 m de comprimento. No presente trabalho, executado ao longo de dois anos, foram observadas as características particulares do processo de união entre estacas metálicas sob a forma de perfis estruturais tipo “H”, estudando, avaliando e padronizando adequações nos procedimentos da soldagem para reduzir o tempo se execução da união, visando a redução do tempo de execução de uma emenda confiável. Ao final, pela adoção de dispositivos, equipamentos e processos de alta produtividade, encabeçados por soldadores qualificados e certificados, permitiu-se a obtenção de uma emenda de melhor qualidade e em apenas 10 minutos, portanto muito mais adequada ao processo de execução de fundações metálicas profundas. Os procedimentos foram aplicados em várias obras, nas quais este foi analisado, verificado e comprovado em uso prático por pesquisadores, engenheiros e técnicos.

Palavras-chave: SMAW, FCAW-s, Construção Metálica; Fundações Profundas.

  1. INTRODUÇÃO
Figura 1. Exemplo de execução de uma sequência de cravação de estacas.

Para a execução de fundações sólidas, executadas em terrenos pouco resistentes e profundos, torna-se necessário a realização de um estaqueamento profundo. Um dos principais métodos de execução de fundações profundas (NBR 6122, 1996) é pelo uso de vigas metálicas, atualmente no aço ASTM A572 Gr.50 (ASTM, 2015), e que possuem um comprimento padrão de 12m. Como estas vigas são cravadas, formando estacas metálicas, em profundidades que ultrapassam o seu comprimento padrão, conforme ilustrado na Figura 1, torna-se necessário promover a sua união. O método mais tradicionalmente empregado é através da soldagem de topo destes perfis complementada pela soldagem de talas (NBR 6122, 1996), conforme exemplificado na Figura 2.

Como em qualquer atividade industrial, na operação de cravação de estacas objetiva-se a obtenção das seguintes condições durante sua execução: segurança, qualidade, rapidez, custo competitivo e eficiência. O atraso nas atividades de cravação das estacas impacta diretamente o cronograma de toda obra civil e a disponibilidade de espaços produtivos (greenfield ou brownfield) conforme os planejamentos existentes. Por outro lado, uma baixa qualidade das juntas soldadas pode acarretar em acidentes envolvendo queda de vigas de grande peso e que podem causar perdas econômicas e humanas no canteiro de obras. Esta condição, oriunda de terceiros, já foi objeto de testemunho dos presentes autores, conforme o caso ilustrado na Figura 3. formadas por quatro perfis estruturais de 12m.

Neste trabalho, foram determinadas as atividades e tarefas de maior peso no Caminho Crítico (CC) do processo de cravação de estacas. Considerando o caso mais comum, no qual vigas de aço estrutural ASTM A572 Gr.50 (ASTM, 2015) são unidas, com o emprego de talas, através da soldagem por eletrodo revestido (SMAW – Shielded Metal Arc Welding) (Modenesi et al., 2007), observou-se que esta atividade se tornava o gargalo da operação. Observando as características particulares do processo, verificou-se que a atuação nos procedimentos de execução da soldagem poderia reduzir seu tempo se execução, mantendo-se a confiabilidade e qualidade da emenda.

  1. MATERIAIS E MÉTODOS

2.1. União de Vigas para formar Estacas Metálicas

A execução das uniões soldadas entre os perfis constituintes das estacas, pelo uso de talas soldadas a estes perfis (Fig. 2), é normatizado e deve ser dimensionado em conformidade com as condições de uso do material na obra. A norma NBR 6122 (1996) estabelece que as normas aplicáveis a esta operação são: NBR 8800 (2008) e AWS D1.1/D1.1M (2010). Em resumo, estas normas exigem que as soldas das emendas com talas devam atender aos seguintes requisitos:

Figura 2. Ilustração do processo de união de perfis metálicos constituintes de uma estaca de uma fundação profunda.
  1. seguir os preceitos do código AWS D1.1/D1.1M (2010);
  2. apresentar qualidade adequada, conforme AWS D1.1/D1.1M (2010);
  3. resistir aos esforços de uso normal das estacas, conforme NBR 8800 (2008);
  4. resistir aos esforços do manuseio/cravação, conforme AWS D1.1/D1.1M (2010).

Para o atendimento destas condições, as juntas soldadas devem ser executadas, conforme exemplificado pelo projeto da junta, calculado por um engenheiro mecânico, e pelas condições mandatórias do código AWS D1.1/D1.1M (2010), que exige:

  1. evidência de qualificação de procedimento de soldagem (item 4.2.1);
  2. aplicação de teste de qualificação para os soldadores (item 4.2.2);
  3. armazenamento adequado dos consumíveis de solda (item 5.3.1.4 e 5.3.1.5); sendo que, para o caso de eletrodos revestidos:
  4. secagem inicial/uso de eletrodos de baixo hidrogênio (item 5.3.2.1) em estufa entre 260 e 430°C por no mínimo 2 horas (item 5.3.2.4(1));
  5. ressecamento de eletrodos expostos à atmosfera por um período além de 4 horas (item 5.3.2.2 e Tabela 5.1);
  6. limitação de apenas um ressecamento (item 5.3.2.1).
  7. limitação na quantidade de intensidade de descontinuidades/defeitos de solda (Tabela 6.1);
  8. trincas (item 1 da Tabela 6.1);
  9. falta de fusão entre metal base e solda (item 2 da Tabela 6.1);
  10. geometria (perfil) do depósito de solda (item 4 da Tabela 6.1);
  11. dimensões do depósito de solda (item 6 da Tabela 6.1);
  12. ‘mordeduras’ na solda depositada (item 7(a) da Tabela 6.1);
  13. porosidades na solda (item 8(a) da Tabela 6.1).

Conforme foi explicitado neste item, várias condições devem ser obedecidas para obter uma junta soldada, entre as vigas de obras de estaqueamento profundo. Nem todas as condições descritas são de pronto atendimento e algumas necessitam de uma infraestrutura mínima para serem efetivamente atendidas. Também é importante salientar que o material empregado nestas vigas, o aço ASTM A572 Gr.50 (ASTM, 2015), é considerado de alta resistência mecânica conforme a norma NBR 6215 (2011).

2.2. Processo de União via Eletrodo Revestido (SMAW)

A soldagem a arco elétrico com eletrodo revestido (SMAW) é o processo de soldagem mais empregado no país. Isso ocorre pela sua grande versatilidade, baixo custo de operação, simplicidade dos equipamentos e pela possibilidade de uso em locais de difícil acesso ou sujeitos a ventos (Modenesi et al., 2007).

Porém o processo SMAW apresenta algumas desvantagens, tais como: baixa produtividade, necessidade de cuidados especiais no tratamento e manuseio dos consumíveis (eletrodos revestidos) e o grande volume de gases e fumos gerados durante a soldagem. Conforme informações de um dos grandes fabricantes de consumíveis atuante no país, os eletrodos revestidos E7018 (AWS A5.1/A5.1M, 2004), empregados para o aço ASTM A572 Gr.50 (ASTM, 2015), apresentam as seguintes características (Fortes e Vaz, 2005):

  1. são a versão mais moderna do eletrodo de baixo hidrogênio;
  2. a quantidade considerável de pó de ferro no revestimento e também uma quantidade de revestimento bem maior permitem que esses eletrodos sejam aplicados sob correntes de soldagem mais altas que as empregadas com outros eletrodos, como o E7016 (AWS A5.1/A5.1M, 2004);
  3. o arco mais suave e a facilidade de soldagem do eletrodo E7018 (AWS A5.1/A5.1M, 2004) tornam-no o favorito dos soldadores;
  4. correntes de soldagem relativamente mais altas e adições de pó de ferro fundindo no metal de solda para aumentar a taxa e eficiência de deposição;
  5. o eletrodo básico E7018 (AWS A5.1/A5.1M, 2004) deposita o metal de solda de melhor qualidade para a soldagem de aços de baixo carbono;
  6. sua maior desvantagem é que ele precisa ser mantido seco, eletrodos que absorveram umidade devido à exposição à atmosfera ou a outras fontes de umidade depositam metal de solda com porosidade;
  7. os eletrodos E7018 (AWS A5.1/A5.1M, 2004) não devem ser aplicados na soldagem de passes de raiz em juntas de topo com abertura para evitar porosidade excessiva.
Figura 3. Caso de queda de uma viga, ocorrida no intervalo entre operações na execução de uma fundação profunda e características de sua soldagem às talas de união.

As informações do fabricante (Fortes e Vaz, 2005) reforçam as solicitações obrigatórias do código AWS D1.1/D1.1M (2010):

  1. consumíveis de soldagem que tenham sido removidos do pacote original devem ser protegidos e armazenados de tal forma que as propriedades de soldagem não sejam afetadas;
  2. eletrodos devem estar secos e em condições apropriadas de uso;
  3. eletrodos que tenham revestimentos de baixo hidrogênio, por exemplo E7018 (AWS A5.1/A5.1M, 2004) devem ser adquiridos em contêineres hermeticamente vedados ou devem ser cozidos (secos) adequadamente pelo usuário;
  4. imediatamente após a abertura do contêiner hermeticamente vedado, os eletrodos devem ser armazenados em fornos mantidos a uma temperatura de pelo menos 250°F [120°C] –isso normalmente é feito através de dispositivos semi-portáteis conhecidos como ‘cochichos’;
  5. depois que contêineres dos eletrodos são abertos ou após eletrodos serem removidos de fornos de cozimento ou armazenamento, a exposição do eletrodo à atmosfera não deve exceder 4 horas;
  6. eletrodos devem ser recozidos (ressecados) não mais que uma vez;
  7. eletrodos que tenham sido molhados não devem ser usados.

2.3. Características do processo de soldagem por Arame Tubular (FCAW-s)

Sendo um processo de soldagem contínuo, os arames tubulares auto protegidos (self-shielded Flux-cored arc welding – FCAW-s) são capazes de atingir maiores taxas de deposição que os eletrodos revestidos, e são desenvolvidos para aplicações de soldagem em geral e aplicações específicas como reparos, soldagem fora de posição e soldagem de alta deposição. Assim sendo, o processo de soldagem com arame tubular combina a produtividade de um processo contínuo de soldagem e os benefícios (protetivos e químicos) de um fluxo de solda presente, por isso, este processo apresenta várias vantagens relativas aos outros processos de soldagem, dentre as quais (ASME SFA-5.20/SFA 5.20M, 2010 e ASM, 1993):

  1. desenvolvidos e adequados para uso no campo para a soldagem de aços carbono em todas as posições e também para altas taxas de deposição;
  2. apresentam taxas de deposição maiores que a soldagem manual com eletrodos revestidos;
  3. não necessitam de equipamentos de solda especiais;
  4. geram cordões com boa aparência da solda, com aspecto limpo e escória facilmente removível;
  5. podem ser empregados na maioria dos aços estruturais com resistência mecânica da ordem de 510 MPa;
  6. apresentam as maiores taxas de deposição, especialmente em posições de solda não usuais;
  7. necessitam de menor necessidade de habilidade dos soldadores, menor do que nos processos de eletrodo revestido (SMAW) ou com gás protetivo (MIG/MAG);
  8. uma quantidade reduzida de respingos é outra vantagem frequentemente oferecida pelos arames tubulares;
  9. possuem maior tolerância à ferrugem e carepas de laminação (óxidos) do que os processos com gás protegido.

O processo também apresentas duas características que podem limitar a sua aplicação em determinadas operações de soldagem ‘indoor’:

  1. necessidade de remoção de escória após a soldagem, que é similar ao caso do eletrodo revestido, porém com maior facilidade;
  2. maior geração de fumos de soldagem do que no processo de eletrodo revestido (pela maior velocidade e deposição);
  3. normalmente o processo de soldagem é empregado no campo, pois permite correntes de ar maiores.

A Figura 4 ilustra aplicações típicas para soldagem de estruturas de aço em ambientes abertos. Nestes casos, este processo apresenta o máximo ganho nas características anteriormente descritas. A soldagem por Arame Tubular auto protegido possui poucos requisitos em termos de equipamentos especiais. Dentre os equipamentos diferenciados a serem empregados, destaca-se a tocha FCAW-s, mostrada na Figura 5.

Figura 4. Possíveis aplicações do processo FCAW-s em operações de construção civil.
Figura 5. Aspecto da tocha de soldagem por Arame Tubular. O anteparo indicado pela seta serve para melhorar o conforto do soldador contra o arco elétrico que pode ficar aberto, depositando material, durante vários minutos.

Devido ao grande intervalo de tempo de arco aberto, a tocha possui uma proteção metálica que serve para refletir o calor emanado pelo processo de soldagem. Desta forma, a mão (enluvada) do soldador possui uma proteção adicional e assim melhoria de seu conforto da longa exposição ao arco, justamente pela alta produtividade do processo, que pode levar a manter o arco elétrico aberto, depositando solda, durante vários minutos. Outro acessório empregado é o alimentador do arame. Como o processo não necessita de gás de proteção, o arame pode ser armazenado em uma maleta (suitcase) que é ligada apenas à máquina de solda. O alimentador não apenas armazena e protege o rolo de arame, mas também controla a velocidade de alimentação e também a regulagem do equipamento de soldagem remoto.

Embora existam processos de soldagem de maior produtividade disponíveis, tais como arco submerso.

CONTINUA…

Versatilidade Aliada a Eficiência

Com décadas de experiência no fornecimento de componentes para o segmento de óleo e gás, a ALSFEM Supply hoje oferece soluções aos mais variados setores industriais

Por Ricardo Torrico

Uma das qualidades de uma empresa dinâmica e eficiente é a capacidade de se adaptar às constantes mudanças do mercado. Desde a sua fundação, em 2008, a ALSFEM tem seguido à risca essa ‘regra de ouro’, obtendo sempre resultados positivos. Lastreada na experiência de décadas de Sergio Ferreira, um de seus fundadores e CEO da empresa, como vendedor técnico, a ALSFEM nasceu especializada no fornecimento de componentes, como tubos, válvulas e flanges, ao mercado de plataformas de petróleo. Tudo ia bem até começar a crise que atingiu em cheio a Petrobras e a Oderbrecht, seus principais clientes, obrigando a empresa a procurar novos nichos de mercado, assinando contratos de distribuição de produtos técnicos − já que essa era a vocação da ALSFEM − como, por exemplo, com uma empresa canadense, a Winter Instruments.

Enquanto procurava adaptar sua estrutura à nova realidade, a ALSFEM detectou uma nova oportunidade no mercado internacional de minério de ferro, passando a exportar ilmenita − um dióxido natural de ferro e titânio − a um cliente na China. “Em 2018, os negócios da empresa tiveram um boom. Ela cresceu e acabamos montando uma filial em Rondônia, instalada em  dois galpões de 22 mil metros quadrados cada um, equipados com máquinas e caminhões”, explica Sergio Ferreira. “Entre 2018 e 2019, nós criamos um setor chamado Importação & Exportação, e começamos a exportar, não só para China, mas também para outros países, como a Rússia. Também começamos a fazer um trabalho de importação, trazendo de fora equipamentos e material de informática. Agora, vamos começar a trabalhar com conexões, tubos e válvulas importadas.”

Em agosto deste ano, a empresa deu início a uma nova divisão, a ALSFEM Supply, destinada a fornecer esses produtos ao mercado, através de um consistente trabalho de marketing, que começou com sua participação na Tubotech 2019, onde vai expor uma grande variedade de produtos, como tubos fabricados dentro da norma ASTM A519 Gr. 4130, engates, Hammer Union, válvulas, Adapter Union 2”  de 15000 psi, ferramentas da Gedore, termômetros e manômetros da Winter, conexões e flanges em geral. Representando marcas de primeira linha, a ALSFEM Supply é hoje uma marca registrada no mercado. “O nome ALSFEM parece ter um jeito de alemão, mas, na realidade, é uma marca formada pelas iniciais dos nomes dos meus filhos e dos filhos do meu sócio, Leandro Oliveira”, completa Sergio Ferreira.

Acesse: www.alsfem.com.br


Hora de Desonerar as Máquinas

0

Em entrevista exclusiva à Revista do Aço, o presidente do Conselho Administrativo da Associação Brasileira de Importadores de Máquinas e Equipamentos Industriais (Abimei), Ennio Crispino, analisa as perspectivas para a retomada dos investimentos no Brasil.

Por Ricardo Torrico

Revista do Aço − Como tem evoluído a importação de máquinas e equipamentos nos últimos dois anos?

Ennio Crispino Um horizonte de dois anos é muito curto para se fazer uma análise, ainda mais levando em conta que o país atravessou uma recessão bastante significativa entre 2014 e 2017. Em 2018, houve alguma recuperação, mas ainda atrapalhada pela eleição presidencial. Este ano, o mercado vem apresentando uma melhora, mas ainda com números muito distantes do ápice que teve no período de 2006 a 2008, antes da crise americana do subprime. Os números de agosto e setembro de 2008 ainda foram muito superiores aos do mercado atual, mas no último trimestre e em 2009, foram muito complicados. De 2010 a 2013, durante o primeiro governo Dilma, quando os erros cometidos na condução da política econômica ainda não tinham surtido efeito, o mercado de uma maneira geral ainda se comportou, digamos, bem, mas num ritmo menor do que até 2008. Tanto os fabricantes nacionais como os importadores de máquinas e equipamentos apresentaram até então bons resultados.

De dez anos para cá, por força não só da crise brasileira, mas também pela falta de competitividade da indústria brasileira de máquinas, as posições se inverteram. Ou seja, ainda que o consumo de máquinas tenha caído por causa da queda na atividade industrial, hoje em dia consomem-se mais máquinas importadas do que nacionais. Quanto mais competitivo o empresário brasileiro quer ser, para adquirir alguns tipos de máquinas, ele não tem outra opção senão recorrer às importadas.

RA − A competitividade das máquinas importadas depende mais do preço ou da qualidade?

EC A qualidade e a produtividade das máquinas importadas são os principais fatores que atraem o usuário. O fator preço é significativo quanto se trata das máquinas simples, que nós chamamos de convencionais, aquelas que dependem da habilidade do operador e não têm comando automático, como as máquinas com CNC. Essas máquinas convencionais são aquelas em que a indústria nacional perdeu o seu domínio, por terem se tornado caras frente às opções de fora, principalmente da Ásia. Isso porque o Brasil não tem uma escala de consumo que justifique fabricar esse tipo de máquinas. Então, com raras exceções, a indústria nacional deixou de fabricar esses equipamentos no Brasil e passou a trazê-las de fora. A indústria brasileira ainda tem alguns fabricantes de máquinas com CNC, mas, como também não conseguem fabricar em alta escala, infelizmente, não têm condições de investir em pesquisa e desenvolvimento e, consequentemente, não conseguem reduzir o gap com a tecnologia que vem de fora.

RA Para reativar a economia, o governo está apostando nas reformas que estão em tramitação no Congresso. O senhor acha que elas são suficientes para provocar uma reativação, mesmo que seja tímida, nos próximo meses e em 2020?

EC O mercado este ano não está apresentando a recuperação que todos nós desejávamos, tanto os importadores como os fabricantes nacionais e até o usuário final de máquinas, que precisa investir no seu negócio. Eu digo que ele precisa porque percebe-se claramente que há uma demanda reprimida, ou  seja, um desejo de investir em novos equipamentos, que poderiam ser fornecidos tanto pela indústria doméstica quanto de fora. Mas os empresários ainda estão receosos, porque não se sentem seguros com os contratos que têm em mãos ou se vão continuar recebendo novos pedidos e no volume que eles esperam. A recente redução da previsão do PIB é um dado negativo, mas, por outro lado, a Volkswagen anunciou um investimento de 2,4 bilhões de reais em suas plantas de São Paulo. Notícias como essa também têm acontecido com freqüência. O problema é que todos esses investimentos − já realizados ou por realizar − ainda não têm se refletiram no mercado em geral. No caso da Volkswagen, por exemplo, dificilmente esse volume de investimentos se traduzirá na aquisição de máquinas. Parte deles, sem dúvida, só que a maior parte será feita em novas instalações industriais, como linhas de montagem, de pintura ou de automação. O que pode  acontecer é que, quando a Volkswagen fabricar um novo veículo na sua planta de São Bernardo do Campo ou de São Carlos, isso significará novas compras dos sistemistas, das indústrias de autopeças, dos terceirizados − isso é o que dispara novos investimentos na cadeia automotiva. Nós sentimos que há uma demanda reprimida, mas o empresário tem receio de pôr em prática porque, primeiro, ele está esperando qual será a perspectiva da reforma da Previdência e, depois, ele que sentir se haverá uma sinalização positiva sobre a reforma tributária. Então, sempre existem fatores que influenciam. Nós achamos que o último trimestre deste ano será bom, porque, tradicionalmente, é um período em que muitas empresas, principalmente as multinacionais, precisam gastar as verbas projetadas em seus orçamentos. Acreditamos também num 2020 bem melhor, porque, no segundo trimestre deste ano, todo mundo achava que a evolução do PIB seria negativa, mas, surpreendentemente, apresentou uma alta de 0,4%.

RA Quais são os principais fatores que inibem os investimentos em máquinas e equipamentos e que precisariam ser corrigidos pela reforma tributária?

EC Mais do que a necessidade de uma reforma tributária, uma coisa que inibe os investimento em máquinas e equipamentos de uma maneira geral é o problema da falta de acesso a linhas de financiamento. As linhas do governo, como as do Finame e do Proger, que estão focadas em financiar os equipamentos produzidos no país, continuam existindo, só que os bancos que as repassam estão muito restritivos. Por exemplo, o Proger, que é de baixo custo, está praticamente com a ‘torneira fechada’. E quando existe dificuldade de acesso ao crédito, isso complica a aquisição de máquinas e equipamentos. Então, se pudéssemos dar uma sugestão − mas eu acho muito difícil que seja assimilada pelo governo −, é que todo investimento feito em máquinas e equipamentos, nacionais ou importados, não deveria ter impostos. O ICMS, por exemplo, deveria ser ‘zero’, o que é bem diferente de pagar esse imposto e depois ser creditado para ser recuperado em 48 meses, como é hoje em dia. Para nós, importadores, existe uma sinalização clara do governo com relação à abertura comercial. Cada vez mais, vai se tentar simplificar a concessão de ex-tarifários, que é a redução do imposto de importação para máquinas e equipamentos, que hoje é de 14%. Achamos que deveria ser reduzida a zero, desde que não exista similar nacional. Antes o critério era só de similaridade técnica, mas agora se passará a levar em conta também o prazo de entrega, o preço e a produtividade da máquina. Nossos colegas da Abimei costumam dizer que, quando você adquire uma máquina, seja nacional ou importada, junto com ela vem um carnê de recolhimento de impostos, porque tudo o que você produzir com a máquina vai ter que pagar imposto. E mais ainda: a despeito da cada vez maior automação que existe − que é algo inegável −, cada máquina adquirida poderá significar um posto de trabalho, não só para operá-la, mas também para fazer a sua manutenção, supervisão etc. Por isso é que o governo deveria dar um grande incentivo para as empresas renovarem o parque industrial.

RA Em sua opinião, o custo do aço é um fator que reduz a competitividade das máquinas nacionais em relação à importadas?

EC Dentre os insumos para a fabricação de um equipamento aqui no Brasil, o que menos pesa é a matéria prima, seja o aço ou os demais insumos. O que mais pesa é o alto custo das máquinas necessariamente importadas que os próprios fabricantes nacionais precisam comprar para ser capazes de fabricar suas máquinas. Ou seja, as máquinas necessárias para fabricar as peças para as máquinas nacionais são importadas e, como a aquisição de máquinas importadas é algo oneroso, isso acaba onerando o produto final que, neste caso, é a máquina nacional. Estima-se que a matéria prima pesa não mais do que 15% no custo da máquina nacional. Já as máquinas importadas necessárias para fabricar as máquinas nacionais pesam mais de 50%. Então fica evidente como seria benéfico, inclusive para os fabricantes nacionais, se tivessem acesso aos melhores meios de produção possíveis, que os concorrentes deles lá fora utilizam, permitindo-lhes oferecer produtos mais produtivos e com maior precisão. E isso acontece justamente porque eles não têm os encargos que incidem sobre o fabricante nacional.